
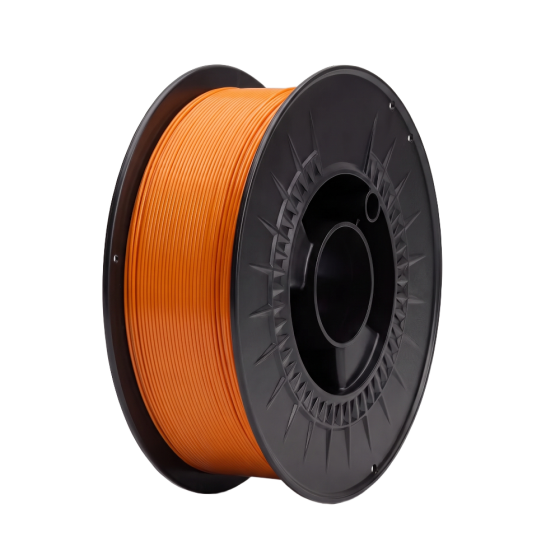
PLA filament
Kezdődően
12,00 EUR
ÁFÁ-val
Raktáron
Csak %1 maradt
SKU
000028517022
Termékjellemzők
- Könnyen nyomtatható, kezdők számára is megfelelő
- Sima és egyenletes felület
- Jó méretpontosság
- Vetemedésmentes nyomtatás és jó tapadás a tárgyasztalhoz
- Mindennapi tárgyak és funkcionális alkatrészek nyomtatására is alkalmas
- Átmérő: 1,75 és 2,85 mm ± 0,03 mm
Jó tudni
- A legtöbb FDM 3D nyomtatóval kompatibilis
- Az 1 kg-os tekercsek minden többanyagú nyomtatási rendszerhez alkalmasak (AMS, CFS stb.)
- Nem UV-álló, és nem alkalmas 55 °C feletti hőmérsékleten történő használatra.
PLA
a mindennapi ötletekhez.
Prototípusokhoz, modellekhez és használati tárgyakhoz. Egyszerű nyomtatás, csekély zsugorodás és több mint 45 szín a következő projekthez.
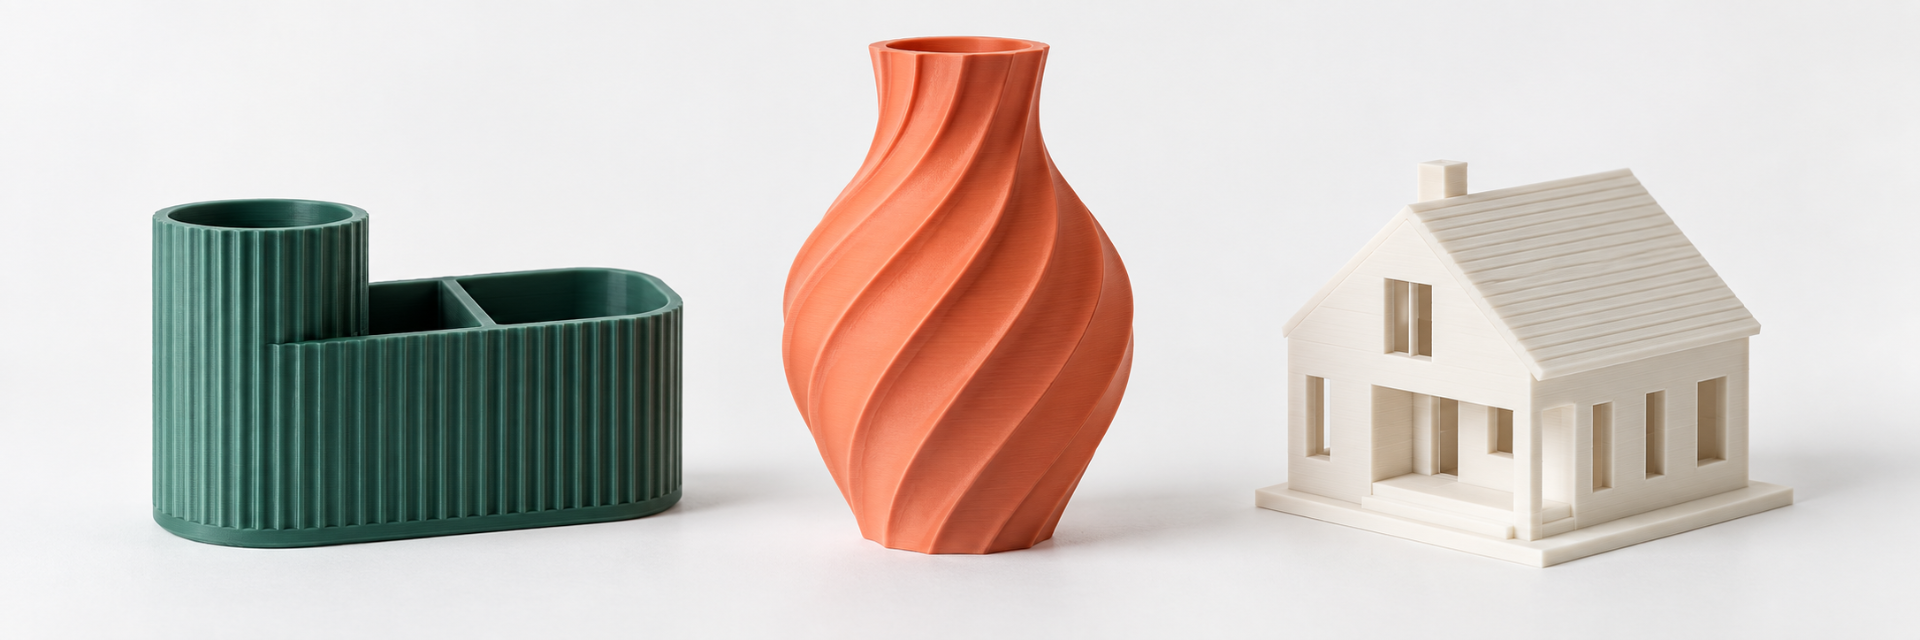
A kép a lehetséges felhasználásokat szemlélteti. A bemutatott tárgyak és színárnyalatok illusztrációk.
A filament átmérője1,75 mm és 2,85 mmTűrés: ± 0,03 mm
Felhasználás
Modellek és prototípusok
Modellek és prototípusok
Gyártás
Szlovéniában készült
Szlovéniában készült
Több mint 45 árnyalat
az ötleteihez
A klasszikus árnyalatoktól az élénk neonszíneken és az áttetsző változatokon át a csillámos vagy fémes fényű felületekig. Válassza ki a tárgyához legjobban illő megjelenést.
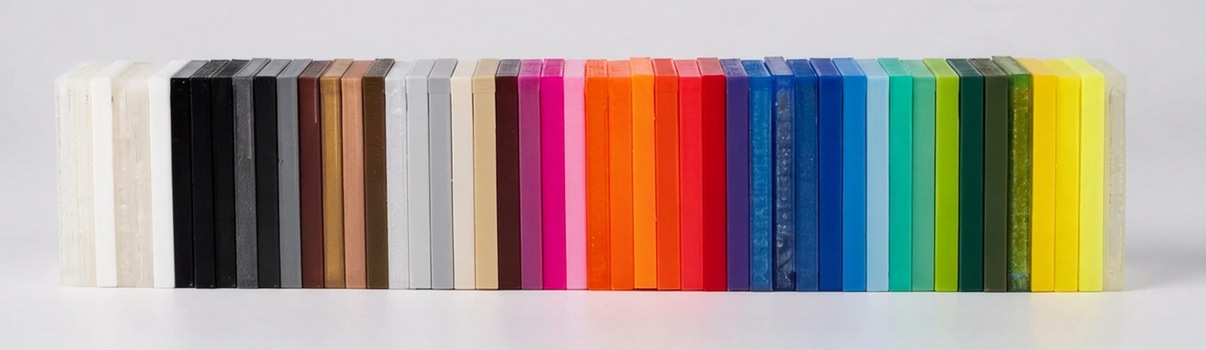
A színek megjelenése a képernyőtől függően eltérhet. Az aktuális elérhetőség a termékváltozat kiválasztásánál látható.
Mikor érdemes PLA-t választani?
Ha egyszerű nyomtatásra, szép felületre és pontos részletekre van szüksége.
- Prototípusok és modellek a forma és az illeszkedés ellenőrzéséhez.
- Rendszerezők és tartók beltéri használatra.
- Miniatűrök és dekorációk, ahol a forma és a szín is számít.
A gyártástól
a nyomtatójáig.
Minden tekercs előkészítésének része az átmérő ellenőrzése, a pontos gépi tekercselés és a nedvességmegkötővel ellátott vákuumcsomagolás.
Így meghatározott átmérőtűrésű anyagot kap, amely tárolás közben védve van a nedvességtől.
Betekintés a gyártási folyamatunkba. A videó nem a kiválasztott színárnyalatot mutatja.
Kezdje ezekkel a beállításokkal.
Kiindulási értékek normál PLA-hoz. A beállításokat igazítsa a nyomtatóhoz, a fúvókához, a sebességhez és a modellhez.
Fúvóka-hőmérséklet
195–225 °C
Tárgyasztal-hőmérséklet
40–60 °C
Tárgyhűtés
Ajánlott
Milyen hőmérsékletet és profilt válasszon?Milyen hőmérsékletet és profilt válasszon?
Kezdőknek: a Generic PLA profilt ajánljuk a választott szeletelőprogramban (PrusaSlicer, Bambu Studio, OrcaSlicer stb.).
Nyomtatási sebesség: 30–70 mm/s
Ajánlott fúvóka-hőmérséklet: 195–205 °C
Nyomtatási sebesség: 150 mm/s felett
Ajánlott fúvóka-hőmérséklet: 220–225 °C
Használja ezeket az ajánlásokat kiindulópontként, és igazítsa őket a tényleges anyagáramláshoz és a nyomtató teljesítményéhez.
BezárásNe fűtse a kamrát
PLA nyomtatásakor tilos a kamrafűtés használata. Ha a nyomtató zárt kamrával rendelkezik, tartsa nyitva az ajtót, hogy hűvös levegő áramolhasson be. Túl meleg kamrában a PLA már az extruderben meglágyulhat, és elakadást okozhat.
A fúvóka kiválasztása
Normál PLA-hoz válasszon sárgaréz, rozsdamentes acél vagy edzett acél fúvókát a következő átmérővel: 0,2 mm vagy nagyobb. Részecskéket tartalmazó filamentek, például Wood vagy Glitter esetén használjon nagyobb fúvókát, és kövesse az adott változatra vonatkozó ajánlásokat.
Az anyag műszaki tulajdonságaiAz anyag műszaki tulajdonságai
Bezárás
A PLA műszaki tulajdonságai
Az anyag referenciaértékei. A kész 3D nyomtatott tárgy tulajdonságai a modell tájolásától, a nyomtatási beállításoktól, a geometriától és a használati körülményektől is függenek.
| Tulajdonság | Érték | Szabvány |
|---|---|---|
| Sűrűség | 1,24 g/cm³ | — |
| Olvadékfolyási index | 6 g/10 min | ISO 1133A, 210 °C / 2,16 kg |
| Olvadási hőmérséklet | 155 °C | DSC |
| Üvegesedési hőmérséklet | 60 °C | DSC |
| Szakítószilárdság | 45 MPa | ISO 527-1 |
| Húzó rugalmassági modulus | 3500 MPa | ISO 527-1 |
| Szakadási nyúlás | ≤ 5 % | ISO 527-1 |
| Charpy-féle fajlagos ütőmunka, bemetszett próbatest, 23 °C | ≤ 5 kJ/m² | ISO 179-1eA |
| HDT | 60 °C | ISO 75-1 |
Az adatok az anyag referenciaértékei, és nem határozzák meg minden egyes kész 3D nyomtatott tárgy tulajdonságait.
Összehasonlítás: PLA, PETG, ABS és ASAÖsszehasonlítás: PLA, PETG, ABS és ASA
Bezárás
PLA, PETG, ABS vagy ASA?
A PLA a legjobb kiindulási választás, ha egyszerű és kiszámítható, általános célú 3D nyomtatást szeretne. Igényesebb körülményekhez a tárgy követelményei alapján válasszon anyagot.
| Tulajdonság | PLA | PETG | ABS | ASA |
|---|---|---|---|---|
| Nyomtathatóság | Nagyon egyszerű | Egyszerű | Nagyobb odafigyelést igényel | Nagyobb odafigyelést igényel |
| Zsugorodás | Nagyon csekély | Csekély | Nagyobb | Nagyobb |
| Merevség | Magas | Közepes | Közepes | Közepes |
| Hőállóság | Alacsonyabb | Közepes | Magasabb | Magasabb |
| Kültéri használat | Korlátozott | Jó | Korlátozott | Nagyon jó |
Így készül a jó első rétegÍgy készül a jó első réteg
Bezárás
Így készül a jó első réteg.
1
Kezdje tiszta tárgyasztallal
Lehetőleg ne érintse meg ujjal a nyomtatási felületet. A bőrről rákerülő zsiradék ronthatja az első réteg tapadását.
2
Szükség esetén tisztítsa meg a tárgyasztalt
A tárgyasztal gyártója által ajánlott tisztítási módszert használja. Rendszeres tisztításhoz ne használjon acetont, mert nem minden PEI-felülethez alkalmas.
3
Ellenőrizze az első réteget
A filamentnek egyenletesen kell a felületre kerülnie, az egyes vonalaknak pedig össze kell kapcsolódniuk anélkül, hogy az anyag túlzottan összenyomódna.
4
Jobb tapadásra van szüksége?
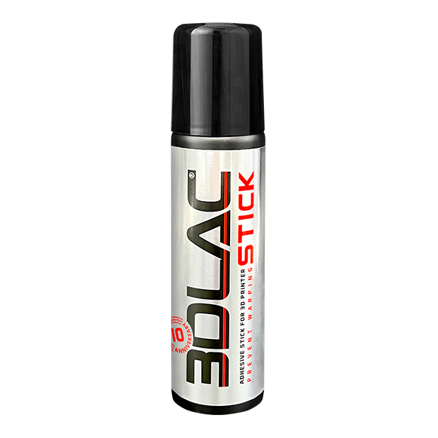
Összetettebb modelleknél vagy kis érintkezési felület esetén használható a 3DLAC a tárgyasztalhoz való tapadás javítására.
A PLA tárolása és szárítása
A PLA-t száraz, sötét helyen tárolja, lehetőleg zárt csomagolásban, nedvességmegkötővel együtt. Az ajánlott tárolási hőmérséklet 0 és 40 °C között van. Ha a filament nedvességfelvétel jeleit mutatja, használat előtt szárítsa meg.
50 °Ckörülbelül 2–4 óra
Gyakori kérdések a PLA filamentről
Kezdőknek is megfelelő a PLA?Kezdőknek is megfelelő a PLA?
Igen. Csekély zsugorodása és egyszerű beállításai miatt a PLA kiváló választás a 3D nyomtatás első lépéseihez.
BezárásMilyen tárgyasztal-hőmérsékletet használjak?Milyen tárgyasztal-hőmérsékletet használjak?
Kiindulási értékként körülbelül 40–60 °C-ot ajánlunk. Szükség szerint igazítsa a beállítást a nyomtatási felülethez és a modellhez.
BezárásMiért nem tapad a PLA a tárgyasztalhoz?Miért nem tapad a PLA a tárgyasztalhoz?
Először ellenőrizze a nyomtatási felület tisztaságát, az első réteg beállítását és a tárgyasztal hőmérsékletét. Az ujjakról rákerülő zsiradék ronthatja a tapadást. Ha további tapadásra van szüksége, használhat 3DLAC-ot.
BezárásNyomtatás előtt meg kell szárítanom a PLA-t?Nyomtatás előtt meg kell szárítanom a PLA-t?
Általában nem. Ha a filament hosszabb ideig nedvességnek volt kitéve, vagy nedvességfelvétel jeleit mutatja, körülbelül 4–6 órás szárítást ajánlunk 50 °C-on.
BezárásHogyan tároljam a PLA filamentet?Hogyan tároljam a PLA filamentet?
Száraz, sötét helyen tárolja, lehetőleg zárt csomagolásban vagy szárazon tartó dobozban, nedvességmegkötővel együtt.
BezárásMi a különbség a PLA és a PETG között?Mi a különbség a PLA és a PETG között?
A PLA merevebb, és általában könnyebben nyomtatható. A PETG szívósabb és hőállóbb, ezért gyakran jobb választás nagyobb terhelésnek kitett funkcionális alkatrészekhez.
BezárásAlkalmas a PLA kültéri használatra?Alkalmas a PLA kültéri használatra?
Tartós kültéri használatra időjárásálló anyagot, például ASA-t ajánlunk, különösen akkor, ha a tárgyat napsütés és magasabb hőmérséklet éri.
Bezárás
Kapcsolódó termékek
- Kezdődően 14,94 EURÁFÁ-valLista ár 22,99 EURÁFÁ-val
- Kezdődően 18,52 EURÁFÁ-valLista ár 28,49 EURÁFÁ-val
- Kezdődően 16,19 EURÁFÁ-valLista ár 24,90 EURÁFÁ-val
- Kezdődően 19,59 EURÁFÁ-valLista ár 27,99 EURÁFÁ-val
- Kezdődően 12,00 EURÁFÁ-val
- Kezdődően 16,89 EURÁFÁ-valLista ár 25,99 EURÁFÁ-val
Upsell termékek
- Kezdődően 18,52 EURÁFÁ-valLista ár 28,49 EURÁFÁ-val
- Kezdődően 14,94 EURÁFÁ-valLista ár 22,99 EURÁFÁ-val
- 9,99 EURÁFÁ-val
Close
PLA filament

Please complete your information below to login.
Bejelentkezés
Új fiók létrehozása