
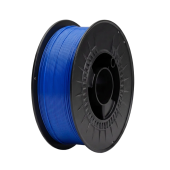
PLA filament
Već od
12,00 €
s PDV-om
Na zalihi
Only %1 left
SKU
000028517022
Značajke proizvoda
- Jednostavan za ispis i prikladan za početnike
- Glatka i ujednačena površina
- Dobra dimenzijska točnost
- Bez savijanja i s dobrim prianjanjem na podlogu za ispis
- Prikladan za ispis svakodnevnih predmeta i funkcionalnih dijelova
- Promjer: 1,75 i 2,85 mm ± 0,03 mm
Dobro je znati
- Kompatibilan s većinom FDM 3D printera
- Koluti od 1 kg prikladni su za sve sustave za ispis s više materijala (AMS, CFS i sl.)
- Nije otporan na UV zračenje i nije prikladan za upotrebu pri temperaturama iznad 55 °C.
PLA za
svakodnevne ideje.
Za prototipove, modele i praktične predmete. Jednostavan ispis bez savijanja i više od 45 boja za vaš sljedeći projekt.
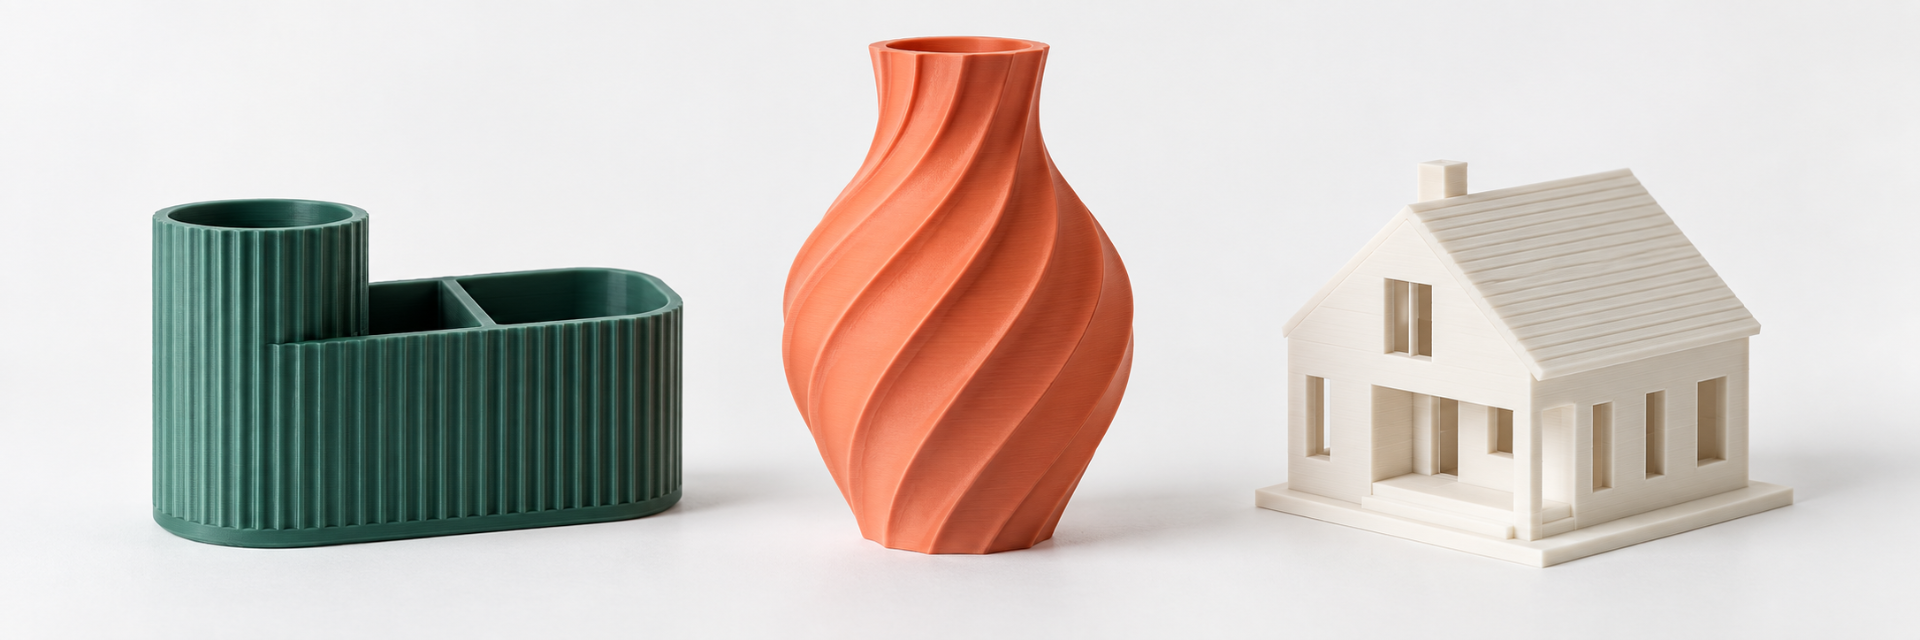
Vizualizacija primjene materijala. Prikazani proizvodi i nijanse služe kao ilustracija.
Promjer filamenta1,75 mm i 2,85 mmTolerancija ± 0,03 mm
Primjena
Modeli i prototipovi
Modeli i prototipovi
Proizvodnja
Proizvedeno u Sloveniji
Proizvedeno u Sloveniji
Više od 45 nijansi
za vaše ideje
Od klasičnih nijansi do živih neonskih boja, poluprozirnih varijanti i posebnih završnih obrada sa šljokicama ili metalnim sjajem. Odaberite izgled koji najbolje odgovara vašem predmetu.
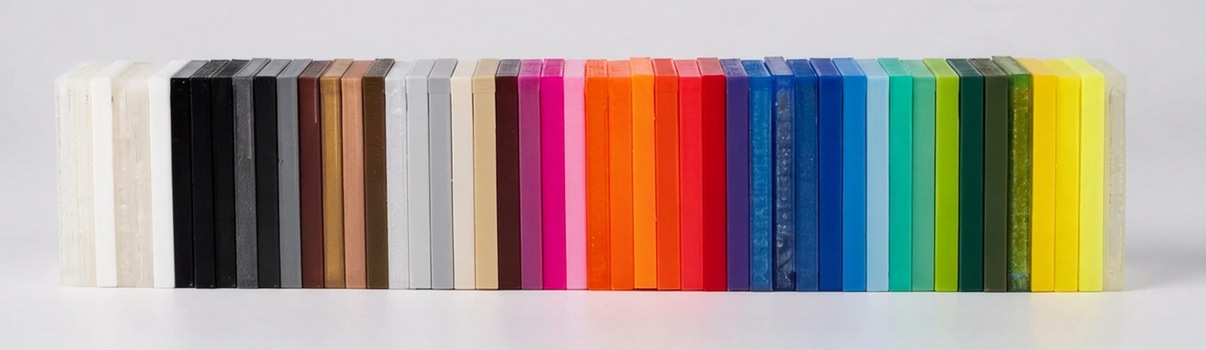
Prikaz nijansi ovisi o zaslonu. Trenutačna dostupnost navedena je pri odabiru proizvoda.
Kada odabrati PLA?
Kada trebate jednostavan ispis, dobru površinsku obradu i precizne detalje.
- Prototipovi i modeli za provjeru oblika i dosjeda.
- Organizatori i držači za upotrebu u zatvorenim prostorima.
- Minijature i ukrasi, kod kojih su važni oblik i boja.
Od proizvodnje
do vašeg printera.
Provjera promjera, precizno strojno namatanje i vakuumsko pakiranje sa sredstvom za sušenje dio su pripreme svakog koluta.
To znači materijal s definiranom tolerancijom promjera i zaštitom od vlage tijekom skladištenja.
Prikaz našeg proizvodnog procesa. Snimka ne prikazuje odabranu nijansu.
Počnite s ovim postavkama.
Polazište za standardni PLA. Postavke prilagodite pisaču, mlaznici, brzini i modelu.
Temperatura mlaznice
195–225 °C
Temperatura podloge
40–60 °C
Hlađenje ispisa
Preporučeno
Koju temperaturu i profil odabrati?Koju temperaturu i profil odabrati?
Za početnike: preporučujemo profil Generic PLA u odabranom sliceru (PrusaSlicer, Bambu Studio, OrcaSlicer i sl.).
Brzina ispisa 30–70 mm/s
Preporučena temperatura mlaznice: 195–205 °C
Brzina ispisa iznad 150 mm/s
Preporučena temperatura mlaznice: 220–225 °C
Preporuke upotrijebite kao polazište te ih prilagodite stvarnom protoku materijala i mogućnostima pisača.
ZatvoriNemojte grijati komoru
Pri ispisu PLA-a zabranjeno je grijati komoru. Ako pisač ima zatvorenu komoru, osigurajte dovod hladnog zraka tako da ostavite vrata otvorena. U pretoploj komori PLA se može omekšati već u glavi ekstrudera i uzrokovati zastoj.
Odabir mlaznice
Za standardni PLA upotrijebite mlaznicu od mjedi, nehrđajućeg čelika ili kaljenog čelika promjera 0,2 mm ili više. Za filamente s česticama, poput Wood ili Glitter varijanti, upotrijebite veću mlaznicu i slijedite preporuke za odabranu varijantu.
Tehnička svojstva materijalaTehnička svojstva materijala
Zatvori
Tehnička svojstva PLA-a
Referentne vrijednosti materijala. Svojstva gotovog 3D ispisanog predmeta ovise i o orijentaciji modela, postavkama ispisa, geometriji i uvjetima upotrebe.
| Svojstvo | Vrijednost | Norma |
|---|---|---|
| Gustoća | 1,24 g/cm³ | — |
| Indeks tečenja taljevine | 6 g/10 min | ISO 1133A, 210 °C / 2,16 kg |
| Temperatura taljenja | 155 °C | DSC |
| Temperatura staklastog prijelaza | 60 °C | DSC |
| Vlačna čvrstoća | 45 MPa | ISO 527-1 |
| Vlačni modul | 3500 MPa | ISO 527-1 |
| Istezanje pri lomu | ≤ 5 % | ISO 527-1 |
| Charpy udarna žilavost sa zarezom, 23 °C | ≤ 5 kJ/m² | ISO 179-1eA |
| HDT | 60 °C | ISO 75-1 |
Podaci predstavljaju referentne vrijednosti materijala i nisu specifikacija svojstava svakog gotovog 3D ispisanog predmeta.
Usporedba: PLA, PETG, ABS i ASAUsporedba: PLA, PETG, ABS i ASA
Zatvori
PLA, PETG, ABS ili ASA?
PLA je najbolji početni izbor kada želite jednostavan i predvidljiv 3D ispis opće namjene. Za zahtjevnije uvjete odaberite materijal prema potrebama predmeta.
| Svojstvo | PLA | PETG | ABS | ASA |
|---|---|---|---|---|
| Jednostavnost ispisa | Vrlo jednostavno | Jednostavno | Zahtjevnije | Zahtjevnije |
| Skupljanje | Vrlo malo | Malo | Veće | Veće |
| Krutost | Visoka | Srednja | Srednja | Srednja |
| Otpornost na toplinu | Niža | Srednja | Viša | Viša |
| Upotreba na otvorenom | Ograničena | Dobra | Ograničena | Vrlo dobra |
Kako postići odličan prvi slojKako postići odličan prvi sloj
Zatvori
Kako postići odličan prvi sloj.
1
Počnite s čistom podlogom za ispis
Površinu za ispis što manje dodirujte prstima. Masnoća s kože može smanjiti prianjanje prvog sloja.
2
Po potrebi očistite podlogu
Primijenite način čišćenja koji preporučuje proizvođač vaše podloge za ispis. Za rutinsko čišćenje nemojte upotrebljavati aceton jer nije prikladan za sve vrste PEI površina.
3
Provjerite prvi sloj
Filament treba biti ravnomjerno položen na površinu, a pojedinačne linije međusobno povezane bez pretjeranog stiskanja materijala.
4
Trebate bolje prianjanje?
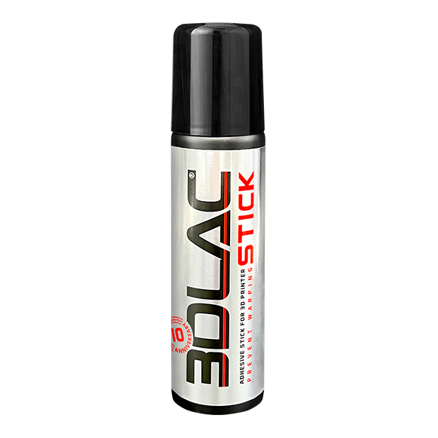
Kod zahtjevnijih modela ili male dodirne površine možete upotrijebiti 3DLAC za poboljšanje prianjanja na podlogu za ispis.
Skladištenje i sušenje PLA-a
PLA čuvajte na suhom i tamnom mjestu, najbolje u zatvorenoj ambalaži sa sredstvom za sušenje. Preporučena temperatura skladištenja je između 0 i 40 °C. Ako filament pokazuje znakove upijanja vlage, osušite ga prije upotrebe.
50 °Cpribližno 2–4 sati
Česta pitanja o PLA filamentu
Je li PLA prikladan za početnike?Je li PLA prikladan za početnike?
Da. Zbog malog skupljanja i jednostavnih postavki PLA je odličan izbor za prve korake u 3D ispisu.
ZatvoriKoju temperaturu podloge za ispis trebam upotrijebiti?Koju temperaturu podloge za ispis trebam upotrijebiti?
Kao početnu postavku preporučujemo približno 40–60 °C. Po potrebi prilagodite postavku površini za ispis i modelu.
ZatvoriZašto PLA ne prianja na podlogu za ispis?Zašto PLA ne prianja na podlogu za ispis?
Najprije provjerite čistoću površine za ispis, postavku prvog sloja i temperaturu podloge. Masnoća s prstiju može smanjiti prianjanje. Ako trebate dodatno prianjanje, možete upotrijebiti 3DLAC.
ZatvoriTrebam li osušiti PLA prije ispisa?Trebam li osušiti PLA prije ispisa?
Obično ne. Ako je filament dulje vrijeme bio izložen vlazi ili pokazuje znakove upijanja vlage, preporučujemo približno 4–6 sati sušenja pri 50 °C.
ZatvoriKako trebam čuvati PLA filament?Kako trebam čuvati PLA filament?
Čuvajte ga na suhom i tamnom mjestu, najbolje u zatvorenoj ambalaži ili dry boxu sa sredstvom za sušenje.
ZatvoriKoja je razlika između PLA-a i PETG-a?Koja je razlika između PLA-a i PETG-a?
PLA je krući i u pravilu jednostavniji za ispis. PETG je žilaviji i otporniji na toplinu pa je često prikladniji za funkcionalne dijelove izložene većim opterećenjima.
ZatvoriJe li PLA prikladan za upotrebu na otvorenom?Je li PLA prikladan za upotrebu na otvorenom?
Za dugotrajnu upotrebu na otvorenom preporučujemo materijal otporan na vremenske utjecaje, poput ASA-e, posebno kada će predmet biti izložen suncu i povišenim temperaturama.
Zatvori
Related Products
- Već od 14,94 €s PDV-omRegular Price 22,99 €s PDV-om
- Već od 18,52 €s PDV-omRegular Price 28,49 €s PDV-om
- Već od 16,19 €s PDV-omRegular Price 24,90 €s PDV-om
- Već od 19,59 €s PDV-omRegular Price 27,99 €s PDV-om
- Već od 12,00 €s PDV-om
- Već od 16,89 €s PDV-omRegular Price 25,99 €s PDV-om
Preporučeni Proizvodi
- Već od 18,52 €s PDV-omRegular Price 28,49 €s PDV-om
- Već od 14,94 €s PDV-omRegular Price 22,99 €s PDV-om
- 9,99 €s PDV-om
Close
PLA filament

Please complete your information below to login.
Prijava
Create New Account