
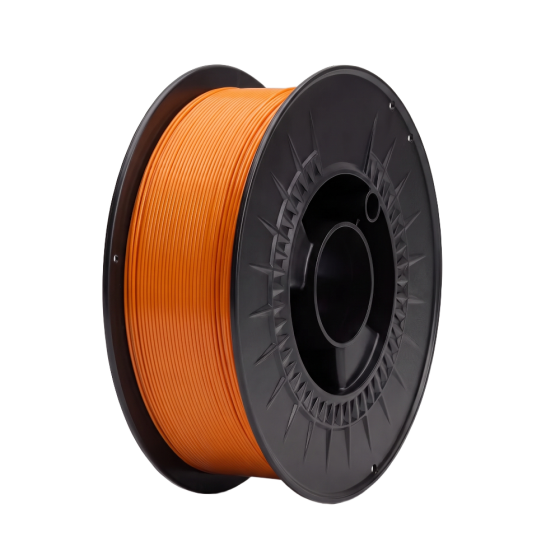
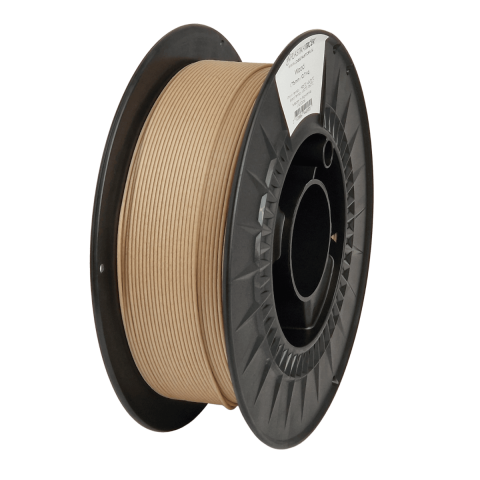
PLA filament
Ab
12,00 €
inkl. MwSt.
Auf Lager
Nur noch %1 verfügbar
SKU
000028517022
Produkteigenschaften
- Einfach zu drucken und für Einsteiger geeignet
- Glatte und gleichmäßige Oberfläche
- Gute Maßgenauigkeit
- Kein Verzug und gute Druckbetthaftung
- Geeignet zum Drucken von Alltagsgegenständen und Funktionsteilen
- Durchmesser: 1,75 und 2,85 mm ± 0,03 mm
Gut zu wissen
- Kompatibel mit den meisten FDM-3D-Druckern
- 1-kg-Spulen sind für alle Multimaterial-Drucksysteme geeignet (AMS, CFS usw.)
- Nicht UV-beständig und nicht für den Einsatz bei Temperaturen über 55 °C geeignet.
PLA für
alltägliche Ideen.
Für Prototypen, Modelle und praktische Gegenstände. Einfaches Drucken, geringe Schrumpfung und mehr als 45 Farben für Ihr nächstes Projekt.
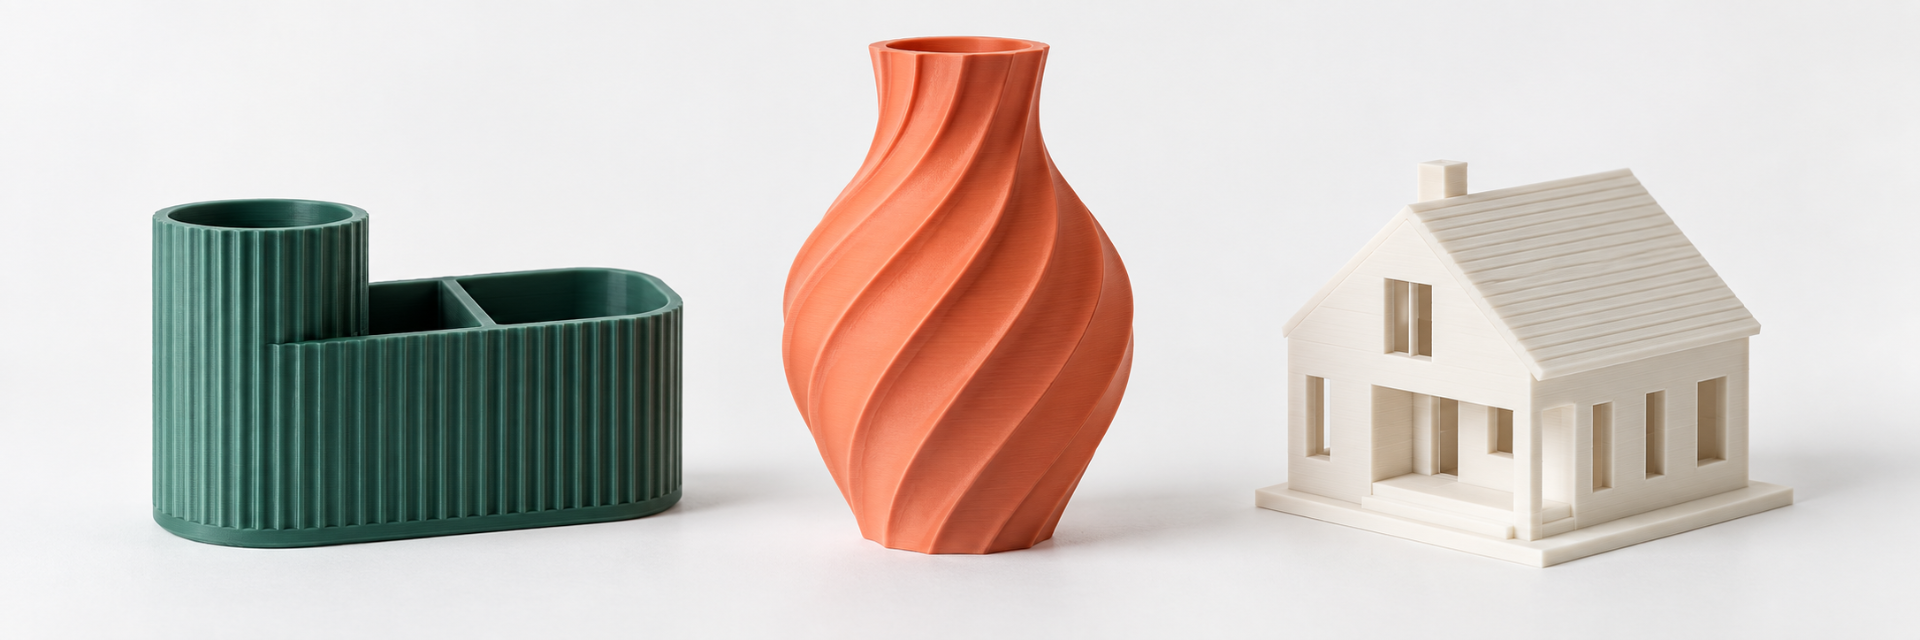
Visualisierung möglicher Materialanwendungen. Die gezeigten Produkte und Farbtöne dienen der Veranschaulichung.
Filamentdurchmesser1,75 mm und 2,85 mmToleranz ± 0,03 mm
Anwendungen
Modelle und Prototypen
Modelle und Prototypen
Produktion
Hergestellt in Slowenien
Hergestellt in Slowenien
Mehr als 45 Farbtöne
für Ihre Ideen
Von klassischen Farbtönen über leuchtende Neonfarben und transluzente Varianten bis hin zu besonderen Oberflächen mit Glitzer oder metallischem Glanz. Wählen Sie die Optik, die am besten zu Ihrem Druckobjekt passt.
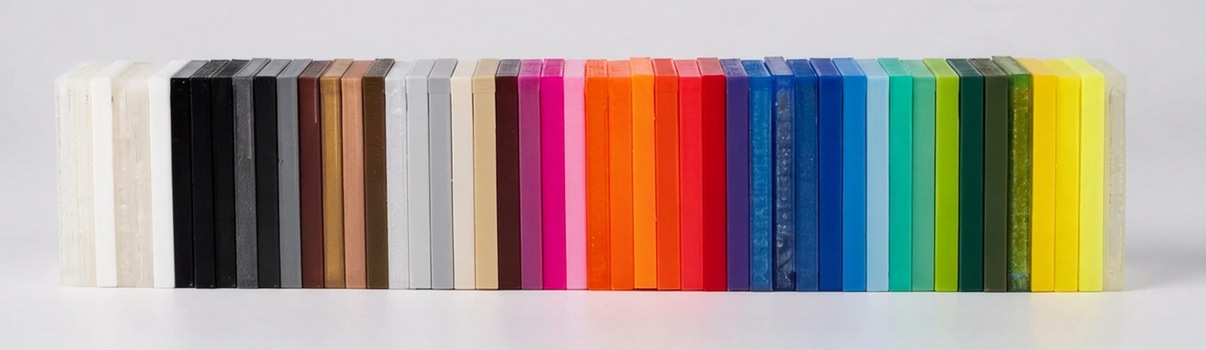
Die Farbdarstellung hängt vom Bildschirm ab. Die aktuelle Verfügbarkeit sehen Sie bei der Produktauswahl.
Wann ist PLA die richtige Wahl?
Wenn Sie einfaches Drucken, eine gute Oberfläche und präzise Details benötigen.
- Prototypen und Modelle zur Prüfung von Form und Passgenauigkeit.
- Organizer und Halterungen für den Einsatz in Innenräumen.
- Miniaturen und Dekorationen, bei denen Form und Farbe zählen.
Von der Produktion
zu Ihrem Drucker.
Durchmesserkontrollen, präzises maschinelles Wickeln und Vakuumverpackung mit Trockenmittel gehören zur Vorbereitung jeder Spule.
So erhalten Sie ein Material mit definierter Durchmessertoleranz und Schutz vor Feuchtigkeit während der Lagerung.
Einblick in unseren Produktionsprozess. Das Video zeigt nicht den ausgewählten Farbton.
Starten Sie mit diesen Einstellungen.
Ein Ausgangspunkt für Standard-PLA. Passen Sie die Einstellungen an Drucker, Düse, Geschwindigkeit und Modell an.
Düsentemperatur
195–225 °C
Druckbetttemperatur
40–60 °C
Bauteilkühlung
Empfohlen
Welche Temperatur und welches Profil wählen?Welche Temperatur und welches Profil wählen?
Für Einsteiger: Wir empfehlen das Profil Generic PLA im Slicer Ihrer Wahl (PrusaSlicer, Bambu Studio, OrcaSlicer usw.).
Druckgeschwindigkeit 30–70 mm/s
Empfohlene Düsentemperatur: 195–205 °C
Druckgeschwindigkeit über 150 mm/s
Empfohlene Düsentemperatur: 220–225 °C
Verwenden Sie diese Empfehlungen als Ausgangspunkt und passen Sie sie an den tatsächlichen Materialdurchsatz und die Leistungsfähigkeit Ihres Druckers an.
SchließenBauraum nicht beheizen
Beim Drucken von PLA darf die Bauraumheizung nicht verwendet werden. Hat Ihr Drucker einen geschlossenen Bauraum, lassen Sie die Tür offen, damit kühle Luft einströmen kann. In einem zu warmen Bauraum kann PLA bereits im Extruder weich werden und eine Verstopfung verursachen.
Die passende Düse
Verwenden Sie für Standard-PLA eine Düse aus Messing, Edelstahl oder gehärtetem Stahl mit einem Durchmesser von 0,2 mm oder mehr. Verwenden Sie bei Filamenten mit Partikeln wie Wood oder Glitter eine größere Düse und beachten Sie die Empfehlungen für die jeweilige Variante.
Technische MaterialeigenschaftenTechnische Materialeigenschaften
Schließen
Technische Eigenschaften von PLA
Referenzwerte des Materials. Die Eigenschaften des fertigen 3D-Druckteils hängen auch von der Modellausrichtung, den Druckeinstellungen, der Geometrie und den Einsatzbedingungen ab.
| Eigenschaft | Wert | Norm |
|---|---|---|
| Dichte | 1,24 g/cm³ | — |
| Schmelzflussrate | 6 g/10 min | ISO 1133A, 210 °C / 2,16 kg |
| Schmelztemperatur | 155 °C | DSC |
| Glasübergangstemperatur | 60 °C | DSC |
| Zugfestigkeit | 45 MPa | ISO 527-1 |
| Zugmodul | 3500 MPa | ISO 527-1 |
| Bruchdehnung | ≤ 5 % | ISO 527-1 |
| Charpy-Kerbschlagzähigkeit, 23 °C | ≤ 5 kJ/m² | ISO 179-1eA |
| HDT | 60 °C | ISO 75-1 |
Die Angaben sind Referenzwerte des Materials und keine Spezifikation der Eigenschaften jedes fertigen 3D-Druckteils.
Vergleich: PLA, PETG, ABS und ASAVergleich: PLA, PETG, ABS und ASA
Schließen
PLA, PETG, ABS oder ASA?
PLA ist die beste Ausgangswahl für einen einfachen und vorhersehbaren 3D-Druck im Alltag. Wählen Sie für anspruchsvollere Einsatzbedingungen das Material entsprechend den Anforderungen Ihres Bauteils.
| Eigenschaft | PLA | PETG | ABS | ASA |
|---|---|---|---|---|
| Druckbarkeit | Sehr einfach | Einfach | Anspruchsvoller | Anspruchsvoller |
| Schrumpfung | Sehr gering | Gering | Höher | Höher |
| Steifigkeit | Hoch | Mittel | Mittel | Mittel |
| Wärmebeständigkeit | Niedriger | Mittel | Höher | Höher |
| Außeneinsatz | Eingeschränkt | Gut | Eingeschränkt | Sehr gut |
So gelingt die erste SchichtSo gelingt die erste Schicht
Schließen
So gelingt die erste Schicht.
1
Beginnen Sie mit einem sauberen Druckbett
Berühren Sie die Druckoberfläche möglichst wenig mit den Fingern. Hautfett kann die Haftung der ersten Schicht verringern.
2
Reinigen Sie das Druckbett bei Bedarf
Verwenden Sie die vom Hersteller Ihres Druckbetts empfohlene Reinigungsmethode. Verwenden Sie zur regelmäßigen Reinigung kein Aceton, da es nicht für alle PEI-Oberflächen geeignet ist.
3
Prüfen Sie die erste Schicht
Das Filament sollte gleichmäßig auf der Oberfläche abgelegt werden. Die einzelnen Linien sollten miteinander verbunden sein, ohne dass das Material zu stark gequetscht wird.
4
Benötigen Sie mehr Haftung?
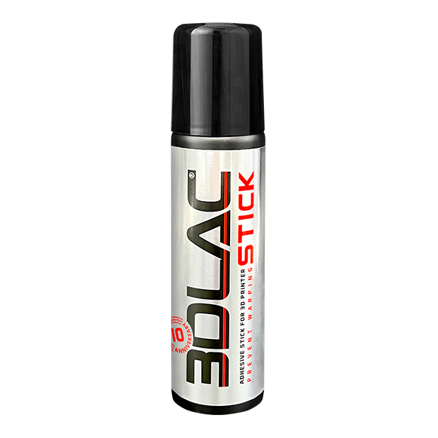
Bei anspruchsvolleren Modellen oder einer kleinen Kontaktfläche können Sie 3DLAC verwenden, um die Haftung auf dem Druckbett zu verbessern.
PLA lagern und trocknen
Lagern Sie PLA trocken und dunkel, am besten in einer geschlossenen Verpackung mit Trockenmittel. Die empfohlene Lagertemperatur liegt zwischen 0 und 40 °C. Zeigt das Filament Anzeichen von Feuchtigkeitsaufnahme, trocknen Sie es vor der Verwendung.
50 °Cetwa 2–4 Stunden
Häufige Fragen zu PLA-Filament
Ist PLA für Einsteiger geeignet?Ist PLA für Einsteiger geeignet?
Ja. Dank geringer Schrumpfung und einfacher Einstellungen eignet sich PLA hervorragend für den Einstieg in den 3D-Druck.
SchließenWelche Druckbetttemperatur sollte ich verwenden?Welche Druckbetttemperatur sollte ich verwenden?
Als Ausgangspunkt empfehlen wir etwa 40–60 °C. Passen Sie die Einstellung bei Bedarf an die Druckoberfläche und das Modell an.
SchließenWarum haftet PLA nicht auf dem Druckbett?Warum haftet PLA nicht auf dem Druckbett?
Prüfen Sie zunächst die Sauberkeit der Druckoberfläche, die Einstellung der ersten Schicht und die Druckbetttemperatur. Hautfett von den Fingern kann die Haftung verringern. Für zusätzliche Haftung können Sie 3DLAC verwenden.
SchließenMuss PLA vor dem Drucken getrocknet werden?Muss PLA vor dem Drucken getrocknet werden?
Normalerweise nicht. War das Filament längere Zeit Feuchtigkeit ausgesetzt oder zeigt es Anzeichen von Feuchtigkeitsaufnahme, empfehlen wir eine Trocknung bei 50 °C für etwa 4–6 Stunden.
SchließenWie sollte ich PLA-Filament lagern?Wie sollte ich PLA-Filament lagern?
Lagern Sie es trocken und dunkel, am besten in einer geschlossenen Verpackung oder einer Trockenbox mit Trockenmittel.
SchließenWas ist der Unterschied zwischen PLA und PETG?Was ist der Unterschied zwischen PLA und PETG?
PLA ist steifer und in der Regel einfacher zu drucken. PETG ist zäher und wärmebeständiger und eignet sich daher häufig besser für stärker belastete Funktionsteile.
SchließenIst PLA für den Außeneinsatz geeignet?Ist PLA für den Außeneinsatz geeignet?
Für einen dauerhaften Einsatz im Freien empfehlen wir ein witterungsbeständiges Material wie ASA, insbesondere wenn das Bauteil Sonnenlicht und erhöhten Temperaturen ausgesetzt ist.
Schließen
Verwandte Produkte
- Ab 14,94 €inkl. MwSt.Regulärer Preis 22,99 €inkl. MwSt.
- Ab 18,52 €inkl. MwSt.Regulärer Preis 28,49 €inkl. MwSt.
- Ab 16,19 €inkl. MwSt.Regulärer Preis 24,90 €inkl. MwSt.
- Ab 19,59 €inkl. MwSt.Regulärer Preis 27,99 €inkl. MwSt.
- Ab 12,00 €inkl. MwSt.
- Ab 16,89 €inkl. MwSt.Regulärer Preis 25,99 €inkl. MwSt.
Zusatzprodukte
- Ab 18,52 €inkl. MwSt.Regulärer Preis 28,49 €inkl. MwSt.
- Ab 14,94 €inkl. MwSt.Regulärer Preis 22,99 €inkl. MwSt.
- 9,99 €inkl. MwSt.
Close
PLA filament

Please complete your information below to login.
Anmelden
Neuen Account erstellen